
Kako izbrati varilni aparat
Izbira pravega varilnega aparata ni vedno lahka naloga. Številni nerazumljivi parametri, navedeni pri vsaki napravi, so pogosteje zaplet kot poenostavitev. Pogosto so navedeni podatki zavajajoči ali pa prodajalec namenoma opozori stranko na enega od parametrov, ki na koncu morda ni najpomembnejši. Zato vam bomo v tem članku skušali predstaviti, kako se orientirati po parametrih, kateri so pomembni za končnega potrošnika in na podlagi česa izbrati varilni aparat.
Danes se veliko trgovcev osredotoča na največji varilni tok, čeprav to ni najpomembnejši parameter. Pomembnejši parameter je nosilnost ali moč. Ta podatek označuje, kako intenzivno lahko varilnik uporabljamo, preden se aktivira toplotna zaščita motorja.
Nosilnost varilnih strojev se meri v skladu s standardom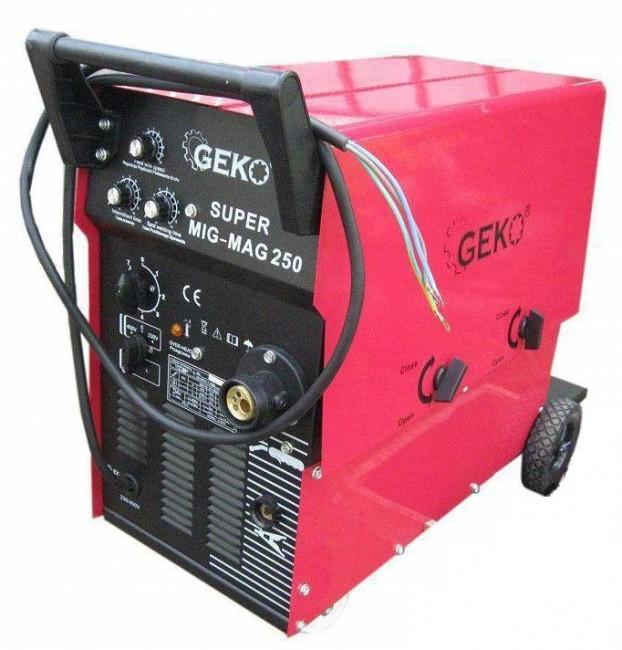 EU - EN 60974-1. Ta standard določa, da se ta parameter meri pri temperaturi okolice 40 °C. Razlog za to je, da je na primer pri temperaturi 20 °C hlajenje varilnega stroja precej intenzivnejše, zato bi moral biti parameter nosilnosti za polovico nižji.
In kako deluje? Standardna meritev poteka pri temperaturi okolice 40 °C v 10-minutnem delovnem ciklu, kar je 100 % časa. Na primer, varilni aparat ima določeno obremenitev 140 A 20 % in 80 A 60 %. Ta poseben parameter pomeni, da lahko pri temperaturi okolice 40 °C neprekinjeno varimo pri 140 A 2 minuti, dokler ne poseže toplotna zaščita, nato pa naredimo premor, da se ohladi za 8 minut. Ali pa varimo pri 80 A 6 minut in nato naredimo premor, da se ohladimo 4 minute. Seveda so parametri obremenljivosti bistveno ugodnejši, če je temperatura okolice nižja od 40 °C.
In to je bil samo prvi parameter... Vsak varilni aparat, še posebej tisti bolj zapleteni, ima svoje specifične funkcije. Bistvenega pomena je tudi material, ki ga je treba variti. Pri varjenju jekla običajnih dimenzij je izbira uporabnih metod široka. Uporabljamo lahko MIG/MAG, MMA ali TIG. Če pa boste varili aluminijaste konstrukcije, z običajno elektrodo ali gorilnikom TIG ne boste naredili luknje v svet. Seveda tudi v aluminiju ne. Za varjenje aluminija in njegovih zlitin poiščite modele s funkcijami, kot so TIG/AC/DC LIFT/HF, Balance ali Duty Cycle. Za varjenje jekel nestandardnih velikosti s poudarkom na estetiki poiščite varilnike s funkcijami PULSE, PoP, Slope Down, Short Arc, Spray Arc in Bi-Level.
Vodnik po imenih funkcij varilnikov
MMA (ročni kovinski oblok) je metoda 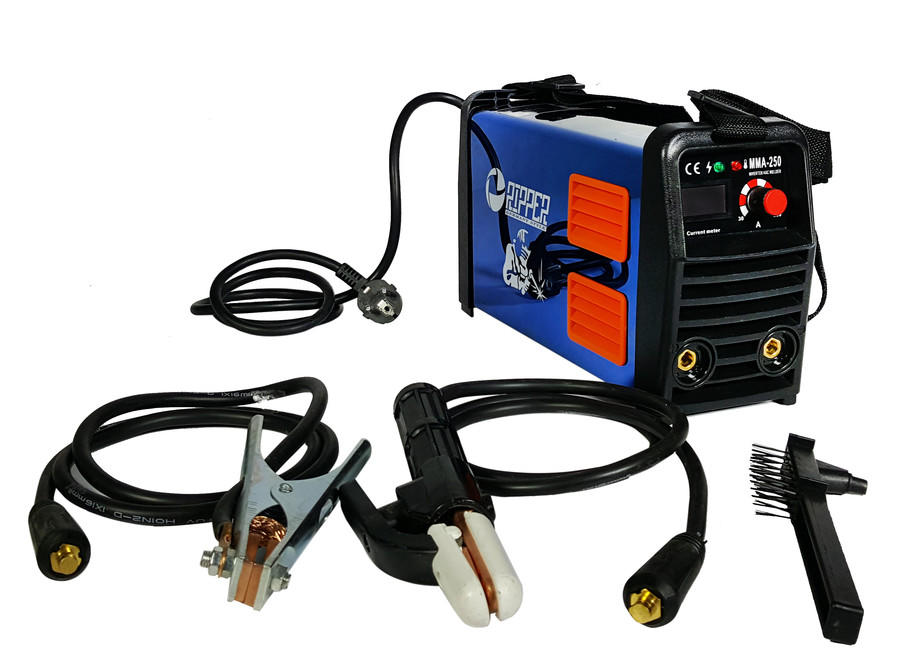 ročnega varjenja z električnim oblokom z uporabo prevlečenih varilnih elektrod. Vir za varjenje je lahko AC - izmenična napetost (šablonski varilniki) ali DC - enosmerni tok (inverterji). Skoraj vse obložene elektrode so priključene na pozitivni pol vira. Ozemljitvena sponka je priključena na negativni pol vira.
MIG-MAG (kovinski inertni plin - kovinski aktivni plin) je metoda varjenja, pri kateri se dodajni material neprekinjeno dovaja na mesto varjenja s pomočjo podajalne naprave, dodajni material se tali z električnim oblokom, talilno kopel pa pred atmosfersko oksidacijo varuje inertni plin, ki se dovaja na mesto varjenja. Drugače tudi metoda varjenja v zaščitni atmosferi.
FLUX je nova, sodobna metoda varjenja, podobna metodi MIG-MAG, pri kateri je zaščita z inertnim plinom nadomeščena z materialom, ki izhlapeva pri taljenju varilne žice in varuje talino pred atmosfersko oksidacijo. Ta varilna žica (imenovana tudi "cevasta") je pravzaprav navit trak, napolnjen z rutilnim ali basičnim polnilom s primesmi. S to metodo FLUX odpade potreba po dodatni plinski opremi z vsemi prednostmi, ki jih ima varjenje MIG-MAG.
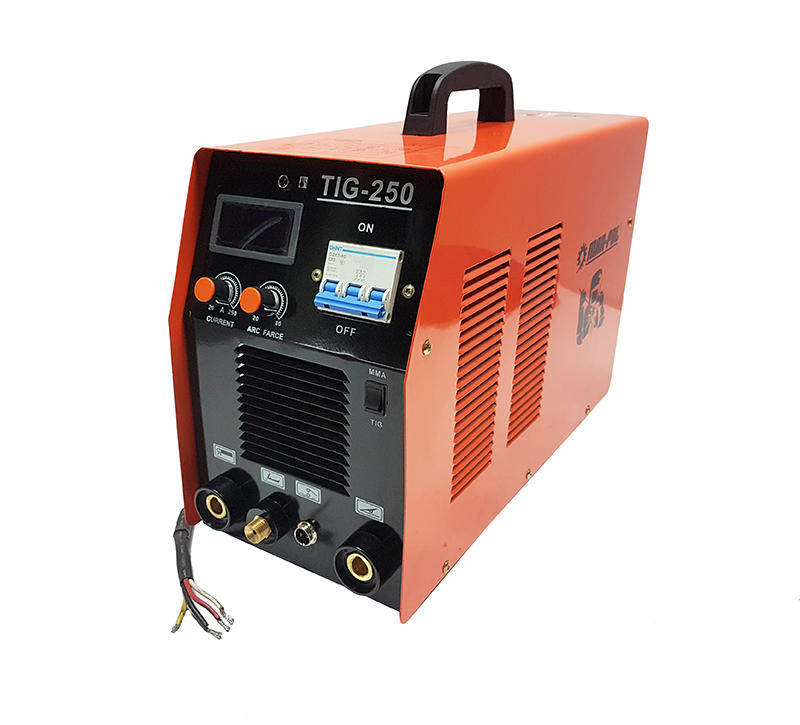 TIG (volframov inertni plin) - Metoda varjenja je varilni postopek, pri katerem se uporablja toplota, ki se sprošča iz vžganega električnega obloka, ki se vzdržuje med netopno elektrodo (volframom) in varjenim delom. Volframovo elektrodo drži varilna pištola, primerna za prenos potrebnega varilnega toka, ki ščiti samo elektrodo in varilno kopel pred atmosfersko oksidacijo s curkom inertnega plina (običajno argon Ar 99,5 %), ki teče iz keramične šobe. Uporablja se lahko ročno dodajanje varilnega materiala ali pa se varjenje izvaja s taljenjem samo robov zvarov.
- TIG DC ( DC je enosmerna izhodna napetost varilnega aparata) je vrsta varjenja, primerna za čisto varjenje vseh vrst ogljikovih jekel z nizko in visoko vsebnostjo zlitin ter jekel, ki vsebujejo baker, nikelj in titan ter njihove zlitine.
- TIG AC (AC - izmenična izhodna napetost) je vrsta varjenja kovin, kot so aluminij, bron, medenina, zlitine, ki pri varjenju na talini tvorijo zaščitni izolacijski oksid. S spreminjanjem polaritete varilnega toka je mogoče "razbiti" površinsko plast oksida z mehanizmom, imenovanim "ionsko peskanje". Napetost na volframovi elektrodi je izmenično pozitivna (EP) in negativna (EN). To se zgodi nadzorovano približno 20- do 200-krat na sekundo. V obdobju EP se s površine odstrani oksid, kar omogoči nastanek kopeli. Med obdobjem EN pride do največjega prenosa toplote na varjeni del, kar omogoča varjenje.
Varilni inverter MMA je naprava, ki 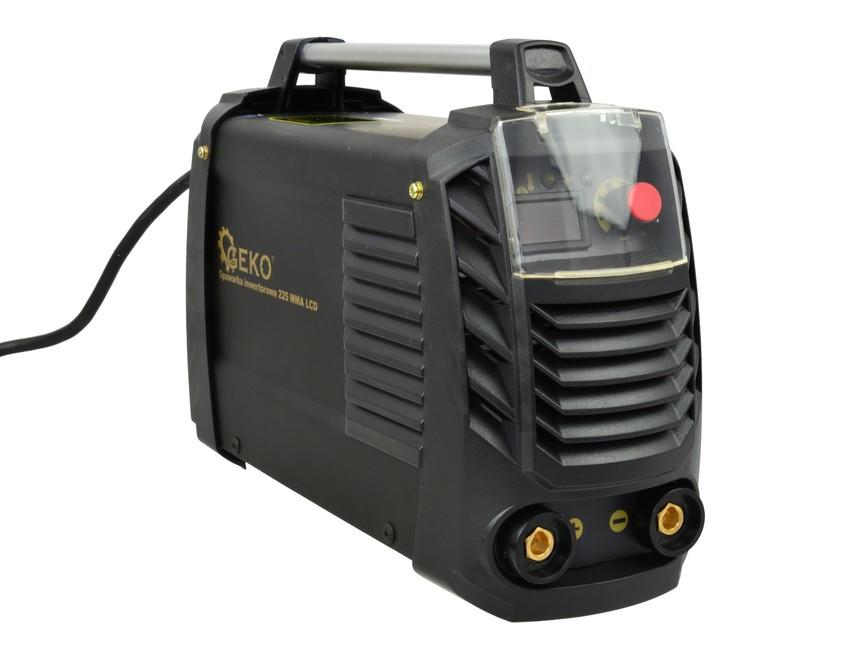 usmeri običajno omrežno napetost, to usmerjeno napetost pa nato elektronsko vezje pretvori v visokofrekvenčno izmenično napetost. Ta visokofrekvenčna napetost se pretvori in usmeri v enosmerno napetost, uporabno za varjenje, imenovano enosmerna napetost. Prednost teh inverterjev je njihova majhna teža, možnost elektronskega prilagajanja oblike valovanja izhodne napetosti in s tem prilagajanje različnim metodam varjenja. Te naprave je mogoče opremiti tudi z dodatnimi funkcijami, ki povečajo udobje in kakovost dela. Druge značilnosti inverterjev:
- Sila obloka (MMA) na izhodu inverterja je meritev varilnega toka. Če varilec na primer ne ohranja elektrode na konstantni razdalji od zvara, vezje Arc Force dodaja in odvzema tok glede na parametre obloka in tako ustvari enakomeren zvar.
- Vezje proti prijemanju (MMA), ki ob vžigu obloka prepozna, da bi se elektroda lahko "prijela", in takoj omeji varilni tok, s čimer prepreči prilepitev elektrode.
- Vroče zagonsko vezje (MMA), ki ob vžigu obloka prilagodi izhodne parametre inverterja, da omogoči enostaven vžig obloka.